Паяльная паста sparta 913355 как пользоваться — полные видео-инструкции
Как сложно бывает, в наш век информационных технологий, успевать за всеми новшествами научно технического прогресса. Иногда чтобы разобраться с функционалом той или иной программы приходиться перерыть половину интернета. На данной странице мы покажем вам паяльная паста sparta 913355 как пользоваться и избавим вас от долгих поисков в сети.
Многие проблемы с компьютерами, ноутбуками, смартфонами, планшетами и прочими гаджетами возникают, казалось бы на ровном месте. Хочется подключить WI-FI, но устройство не видит сеть. Хочется отключить платную услугу мобильного оператора, но она так запрятана, что проще плюнуть на это.
Но теперь не нужно бороздить просторы интернета для поиска ответов на эти вопросы. Здесь мы собрали для вас самую полную информацию о том паяльная паста sparta 913355 как пользоваться. И подана эта информация не в виде длинных и непонятных описаний, а в виде пошаговых видео руководств. Надеемся что вы найдете здесь то что искали!
Для чего нужны паяльные пасты и какими они бывают?
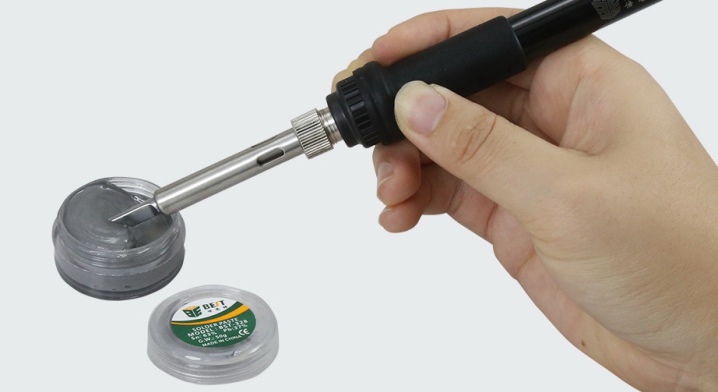
Спаивание больших и маленьких деталей с поверхностью рабочей печатной платы преимущественно выполняется посредством паяльной лампы и специальной пасты, при этом состав последней может сильно варьироваться. Она представляет собой сметанообразную вязкую смесь определенных химических веществ, обеспечивающих высокое качество пайки. В нашем обзоре пойдет речь о таких паяльных пастах.
Что это такое и для чего нужны?
Паста для пайки — это вязкая структура, которая имеет в своём составе припой, флюс, различные летучие растворители, а также специальные клейкие компоненты. В зависимости от химического состава флюса и припоя могут варьироваться температура плавления, техника работы, а также варианты отмывки печатной платы.
Известно, что пайка для соединения элементов допускается при использовании любых материалов, температура плавления которых на несколько уровней ниже, чем температура плавления этих самых деталей. Именно поэтому для простейших бытовых схем в домашних условиях чаще всего в ход идет припой вместе с флюсом либо кислотой. Паяльные пасты в своем составе содержат сразу 2 компонента, а также их всевозможные примеси, благодаря чему ход пайки многократно ускоряется. Помимо того, такие пасты нашли самое широкое применение при изготовлении электроприборов.
В качестве базовых материалов в качестве припоя подбирают сплавы со свинцом, а также оловом либо серебром, однако максимальное хождение получила бессвинцовая паяльная паста.
Флюс в структуре выполняет функции обезжиривателя. Помимо этого, для успешного выполнения работы потребуется клейкий связующий компонент – он существенно облегчает фиксацию SMD-элементов на рабочие платы. При этом чем больше габариты платы, тем более насыщенной будет элементарная плотность, и тем актуальнее применение пасты для выполнения пайки.
Пасты нашли повсеместное применение и в производстве. Они применяются для лужения кузова автомобиля, проведения поверхностного монтажа, ремонта проводов и пайки светодиодов.
Можно сказать, что паяльная паста стала выгодным и эффективным заменителем традиционных припоев, конечно, в том случае, если её марка и флюс, входящий в ее основу, были подобраны правильно.
К основным преимуществам материала относят удобство нанесения, а также чистоту печатной платы, которая достигается благодаря точно дозированному нанесению состава. Единственный минус таких паст — это недолгий срок годности, в среднем он не превышает полугода. После этого консистенция пасты начинает разделяется на фазы, и средство становится непригодным для эксплуатации.
Характеристики и требования
Качество любой пасты для пайки в первую очередь определяется данными контроля в соответствии с утвержденным международным стандартом J-STD-005. В его перечень входят следующие типы проверок:
- концентрация металла по доле;
- вязкость структуры, определяемая по способу Brookfield;
- тестирование на параметры растекания припоя;
- тестирование на формирование шариков припоя;
- тестирование на смачивание спаиваемых друг к другу деталей.
Обращаем внимание на то, что при изготовлении электронных и светодиодных изделий пасты лучше применять при помощи дозаторов либо трафаретов — их можно равномерно распределить по поверхности с определенной точностью. Благодаря этому достигается существенная экономия паяльных материалов.
Обзор видов
Паяльные пасты можно классифицировать по ряду признаков.
По флюсу
Существуют три основные разновидности флюсов в составе паст для выполнения пайки:
- водосмываемые;
- канифольные;
- безотмывочные.
Канифольная подгруппа флюсов традиционно представлена неактивированными, а также умеренно активированными и активированными композициями. Наименьшую активность проявляют те флюсы, которые не подвергались процедуре активации.
Наиболее востребованы флюсы со средним уровнем активности — они быстро и качественно очищают обрабатываемую поверхность, ровным слоем растекаются по ней и при этом смачивают соединяемые друг с другом детали. Однако такие составы нередко вызывают появление ржавчины. Поэтому после выполнения пайки всю рабочую зону необходимо мыть горячей водой или специализированными растворителями.
Флюсы, подвергающиеся основательному активированию, обычно используются для фиксации сильно окисленных элементов — в этом случае спирт нужно разбавить органическими растворами и отмыть этой смесью рабочую зону после пайки.
Водосмываемые флюсы обычно производят на базе органических кислот. Их отличает максимальная активность, они способствуют формированию качественного шва, но при этом требуют максимально тщательного отмывания — сделать это можно обычной горячей водой.
При выполнении работы с флюсами из натуральных и полимерных смол отмывания не требуется даже в том случае, если после выполнения пайки на поверхности деталей можно заметить остатки — это никак не повредит изделию, остаток не будет проводить ток, он отличается стойкостью к окислительным процессам. А если вы все же хотите его отмыть, для этого стоит воспользоваться растворителем.
По припою
Припойные компоненты для пайки обычно представлены эвтектическими сплавами из свинца и олова, удельный вес которого составляет порядка 62-63%, они могут выполняться с примесью серебра либо вовсе без него. В редких случаях припой представлен полностью бессвинцовыми сплавами из олова, удельный вес которого 95-96%. Как правило, в него добавляют серебро, которое, в свою очередь, может иметь добавки меди либо не иметь их.
По температуре
Технико-эксплуатационные параметры паяльной пасты основываются на её химическом составе, она и определяет такие базовые параметры, как пластичность, прочность, температура плавления и другие. Одним из оснований классификации паст считается уровень нагрева, при котором начинается плавление.
Плавка большей части паст, предназначенных для пайки плат и разъемов, идет при нагреве от 180 до 300 градусов — это низкотемпературная пайка. Кроме того, в промышленности выпускаются пасты, предназначенные для проведения высокотемпературной пайки — в этом случае уровень нагрева превышает порог 550-600 градусов и может достигать даже 1000-1100 градусов. В качестве базы такой пасты берут серебро, в неё может входить фосфор, а также германий, кремний или цинк.
Низкотемпературная паста обычно выполняется из свинца либо олова, дополнительно в неё вводят небольшое количество сурьмы, которая позволяет снизить температуру плавки до 90 градусов.
Как выбрать?
Паяльные пасты выпускаются в самом разном составе — это обуславливает различия в сфере использования таких составов и диктует определенные требования при выборе того или иного вещества. В основе выбора лежит тот металл, для спайки которого требуется паста.
Если вы планируете работать с никелем, то для подобных сплавов предпочтение лучше отдавать составам с содержанием хрома или никеля, легированных бериллием, кремнием или бором — такие сплавы относятся к категории твердых. Максимального эффекта можно достичь при пайке в условиях вакуума или в атмосфере аргона.
Медь — здесь актуальны медно-серебряные сплавы, которые для снижения температуры плавления могут дополнительно легироваться свинцом либо оловом.
При сплавлении алюминиевых компонентов необходимы припои на основе цинка и олова.
Золото и серебро, а также многие прочие сплавы, покрытые ими – здесь следует взять универсальную пасту из серебра с примесями цинка и меди.
Как пользоваться?
Для того чтобы добиться максимально надежного и долговечного соединения элементов на печатной плате, нужно выполнить некоторые действия. Они включают несколько основных этапов.
- Для начала нужно произвести очистку и полное обезжиривание платы с дальнейшим обязательным просушиванием.
- Затем плату фиксируют на горизонтальной поверхности и равномерно, строго дозировано наносят пасту в участке соединения.
- Далее нужно осторожно разместить небольшие и SMD-детали на поверхности платы. Чтобы пайка была максимально надежной — на ножки микросхем дополнительно наносят ещё одну порцию припоя.
- При выполнении нижнего подогрева печатной платы включают фен с горячим воздухом. Направляя его поток, прогревают всю верхнюю часть с закрепленными на ней деталями.
- Когда флюс полностью испарится, температуру фена надо увеличить до температуры плавления припоя.
- По окончании работы следует дождаться остывания, затем тщательно промыть печатную плату.
Обращаем особое внимание на то, что весь процесс пайки должен обязательно контролироваться визуально.
Чтобы закрепление элементов посредством паяльной пасты оказалось наиболее качественным и долговечным, крайне важно позаботиться о ряде факторов.
В первую очередь нужно подготовить саму плату, особенно в том случае, если она продолжительное время стояла без использования, или на ней заметны окислы.
Консистенция паяльной пасты должна быть эргономичной, то есть не густой, но и не жидкой. Оптимальный вариант — это сметанная структура, что будет равномерно смачивать поверхность. Имейте в виду, что способность к смачиванию играет ведущую роль в качестве и крепости паяного соединения элементов.
При пайке деталей микросхем электронную пасту нужно наносить тонким слоем. В случае если она будет нанесена более толстым слоем, места выводов микросхем могут замкнуться. При выпаивании простейших элементов такая тонкая работа не требуется.
Если габариты печатной платы будут большие, то лучше создать нижний подогрев при помощи утюга либо спецсредства, так чтобы их температура составляла 100-50 градусов и выше. Если этого не сделать заблаговременно, то не исключено коробление платы.
Все лишние остатки припоя с легкостью снимаются с поверхности самым простым паяльником при помощи насадок. К примеру, для того чтобы удалить остатки используемых при пайке компонентов между ножек микросхем, следует воспользоваться жалом «волна».
Хранение
Как показывает практика, подавляющее большинство изъянов, связанных с применением пасты для пайки, объясняется нарушением правил транспортировки, хранения и подготовки рабочего состава.
Всякая паяльная паста включает 2 основных ингредиента — металл и флюс, которые имеют различную плотность. Именно поэтому в отдельных составах незначительный объем флюса начинает выделяться и приподнимается над поверхностью самой пасты. В условиях чрезмерного нагрева выделение флюса многократно усиливается, и это резко ухудшает реологические характеристики состава – в результате паста растекается не так, как нужно. Это означает, что паяльную пасту следует защищать от повышенных температур и принудительно нагревать перед использованием.
Резко ухудшает качество любой пасты влага. Дело в том, что состав пасты для пайки отличается гигроскопичностью, то есть имеет свойство впитывать воду, даже из окружающей среды. При этом влага приводит к окислению шариков припоя ещё до оплавления либо же значительно повышает скорость его окисления в процессе оплавления. В условиях повышенной влажности флюс не до конца очищает спаиваемые поверхности и не обеспечивает необходимого уровня смачиваемости.
Кроме того, повышенная влажность и действие воды могут стать причиной таких дефектов пайки, как формирование перемычек, закипание флюса либо снижение времени клейкости пасты.
Не стоит замораживать состав, поскольку включенные во флюс активаторы начинают отделяться, и это самым негативным образом сказывается на технико-эксплуатационных параметрах изделия.
Пасту после длительного хранения нужно корректно подготовить к работе. Наносить её в холодном виде не рекомендуется — если открыть состав в тот момент, когда его температура будет ниже, чем температура конденсации того помещения, в котором проводятся работы, то на поверхности состава сразу же образуется конденсат. Он вызывает закипание и сильное разбрызгивание флюса, смещение деталей и многие технологические дефекты. Чтобы избежать этих неприятных проблем, пасту перед нанесением нужно нагреть. Однако делать это нужно естественным путем без использования нагревательного прибора — обычно на это уходит 4-6 часов. До тех пор, пока паста в полном объеме не прогреется до уровня комнатной температуры, не стоит снимать герметичную крышку, открывать и перемешивать состав. Если вы сделаете это, то паста будет однородной и в принципе пригодной к применению.
Но это вовсе не будет означать, что пасту не надо нагревать, поэтому такой способ нельзя отнести к корректному методу подготовки состава к употреблению.
После того как паста прогреется до оптимального уровня температуры, следует быстро и очень осторожно перемешать её лопаткой. Делать это нужно строго в одном направлении на протяжении пары-тройки минут, таким образом можно добиться равномерного перемешивания всех составных компонентов. Не стоит мешать её чересчур интенсивно или делать это дольше указанного времени — в противном случае такие действия повлекут понижение вязкости состава для пайки и, как следствие, к ее сползанию.
Паяльная паста sparta 913355 как пользоваться
Шаг 1: Подготовка поверхности для пайки
Перед использованием паяльной пасты Sparta 913355 необходимо подготовить поверхность, которую вы собираетесь паять. Очистите ее от окислов и загрязнений. Это можно сделать с помощью песочной бумаги или специальной щетки для пайки.
Шаг 2: Подготовка паяльной пасты
Перед использованием паяльной пасты необходимо хорошо взболтать ее, чтобы обеспечить равномерное распределение активных компонентов.
Шаг 3: Нанесение паяльной пасты
Нанесите небольшое количество пасты на поверхность, которую собираетесь паять. Обычно достаточно нанести тонкий слой пасты – это позволит избежать переизбытка материала, который может возникнуть при нанесении толстого слоя.
Шаг 4: Пайка
Нагрейте поверхность, на которой нанесена паяльная паста. При достижении оптимальной температуры, пайка происходит быстро, так как паяльная паста улучшает теплопроводность между элементами и паяльным железом.
Шаг 5: Очистка
После пайки рекомендуется удалить остатки паяльной пасты. Это можно сделать, используя специальные чистящие средства для пайки или изопропиловый спирт.
Дополнительные советы:
— При использовании паяльной пасты Sparta 913355 важно соблюдать инструкции производителя, которые указаны на упаковке.
— Паяльная паста может быть легко перенесена на другие поверхности, поэтому рекомендуется использовать ее с осторожностью.
— Чтобы избежать возможных ожогов, обязательно используйте средства индивидуальной защиты, такие как перчатки и защитные очки, при работе с паяльной пастой.
— Перед началом работы рекомендуется провести тестовую пайку на небольшом образце, чтобы убедиться в правильности выбора паяльной пасты и оценить результаты.
Паяльная паста Sparta

4398
Китайская компания «SPARTA» специализируется на производстве паяльного оборудования, инструментов и материалов для пайки. Одним из видов продукции компании является паяльная паста «Sparta», выпускаемая в нескольких модификациях. Как и любая другая, она представляет собой однородную смесь, состоящую, в основном, из мелких гранул припойного порошка с RMA-флюсом, и различных других веществ, придающих составу гелеобразное состояние.

Важные особенности продукции компании «SPARTA» 
Паяльная паста «Sparta» всех видов используется для пайки большого количества компонентов, предназначенных для поверхностного монтажа (SMD – Surface Mounted Device). При пайке используется метод группового прогрева – инфракрасным излучением, конвекционным способом. Этот технологический метод изготовления электронных печатных плат признан одним из самых эффективных. Паяльная паста «Спарта» имеет следующие важные преимущества:
- при пайке не нужны высокотемпературные паяльники;
- для прогрева платы достаточно применения паяльного фена;
- нет разбрызгивания нерасплавленных капель припоя в процессе пайки;
- обладает хорошей клейкостью, что позволяет фиксировать компоненты схемы на плате до оплавления;
Состав и основные характеристики
Во многих технологиях электронного монтажа нашла широкое применение паяльная паста Sparta 913345. В состав паяльной пасты Sparta 913345 входят RMA-флюс и мелкогранулированный порошок припоя, причем этот порошок практически не вступает в реакции окисления. В ее составе имеются также специальные вяжущие присадки-загустители, а для получения нужной вязкости добавляют растворители. Флюс и порошок припоя изготавливаются раздельно, после чего они смешиваются.

Паяльная паста Sparta 913345
При нанесении на плату паста удаляет все оксидные пленки с металлических поверхностей спаиваемых деталей. После завершения процесса пайки плата не нуждается в отмывании. Остатки флюса препятствуют коррозии и возможным другим процессам, которые могут привести к ухудшению характеристик электронного изделия. Все паянные соединения отличаются высокой надежностью и аккуратностью. Вблизи контактных площадок не образуются шарики припоя.
Особенности пайки – рекомендуемая методика
В промышленных масштабах технология пайки с помощью паяльных паст отработана до тонкостей. Сложности возникают у тех, кто сам собирает различные электронные устройства. Существуют множество методик, как паять схемы этим способом. Для начала нужно приобрести нужную пасту. Паяльная паста Sparta 913345 удовлетворит потребности самых взыскательных умельцев. Процесс изготовления печатных плат и монтажа компонентов разбит на несколько этапов.
Подготовка макета
Это очень важный этап в изготовлении платы. На плотный лист бумаги или на картон, размерами с будущую плату в натуральную величину наносится рисунок токоведущих дорожек. Затем на этот рисунок следует аккуратно разложить все компоненты схемы (микросхемы, транзисторы, диоды, резисторы, конденсаторы) в том порядке и положении, каких они затем будут установлены и запаяны на плате.
Этим этапом пренебрегать не следует, так как после нанесения пасты, времени на перебор даже подготовленных элементов и выбор нужного по номиналу, размеру, мощности практически не будет.
Нанесение пасты на плату
После того, как плата будет подготовлена (протравлена и зачищена), на нее, согласно описанию паяльной пасты Спарта 913345, мягкой кисточкой наносят слой средства. Необходимо помнить, что сверлить отверстия в плате можно только после пайки. Кисточкой наносят слой средства такой толщины, чтобы были видны дорожки. Если на плате имеются значительные по площади пустые места, то их покрывать не следует, только рабочие дорожки.

Применение паяльной пасты Sparta 913345
Производитель рекомендует перед нанесением средства перевернуть емкость так, чтобы осевший на дно припой равномерно распределился по всему объему. В инструкции по применению пользователям рекомендуется работать со средством в респираторе и в хорошо вентилируемом помещении.
Заключительные этапы монтажа печатной платы
На подготовленную плату с макета аккуратно перенести все элементы и установить на рабочие места. Следить, чтобы выводы всех компонентов схемы точно попали на свои контактные позиции. Если среди компонентов имеются достаточно большие элементы (например, мощные тиристоры), то их при переносе с макета на плату нужно прижать с небольшим усилием. Мелкие детали достаточно просто аккуратно уложить пинцетом на свои места.
После установки элементов схемы на свои места плату подвергают термообработке. После того, как паста расплавится по всей поверхности платы, термообработка прекращается. Плату оставляют остывать. В инструкции о том, как пользоваться паяльной пастой Sparta, указывается, что в этот период нельзя трогать, а, тем более, прижимать к плате любые элементы, так как припой может вытечь из-под них и что-то замкнуть.
Кисточкой промыть остывшую плату вначале водой с моющим средством, затем спиртом. Если пасты было нанесено слишком много, на плате могут остаться мельчайшие шарики припоя. Они удаляются той же кисточкой.
Заключение
Такой способ изготовления печатных плат увеличивает в десятки раз скорость пайки, которая получается очень аккуратной. Главная проблема – приноровиться к режимам термообработки платы. Но здесь уже открывается простор для творческой мысли мастера.