Как сменить пластик в 3D-принтере самостоятельно: пошаговая инструкция
Современная 3D-печать позволяет создавать предметы и модели удивительной сложности. Однако процесс требует опыта и знаний. Неправильное обслуживание оборудования, в том числе и смена пластиковой нити в случае необходимости, может повредить устройство или привести к потере качества при печати изделий. Для того чтобы подобная проблема не возникала, необходимо тщательно изучить нюансы процедуры перед тем, как приступить к смене филамента. Как правило, для домашней 3D-печати применяется пластик, которому производители придали форму нити, поставляемый в катушках. Именно о замене этого типа материалов и пойдет речь в нашей статье.
Как подготовить 3D-принтер к замене пластика?
Так как заправка – одна из самых сложных задач при трехмерной печати, ей стоит уделить повышенное внимание.
Ключевой задачей пользователя, которому необходимо сменить катушечный филамент в своем 3D-принтере, является подготовка устройства. Подготовка принтера должна осуществляться в строго определенном порядке:
- В первую очередь следует убедиться в том, что устройство подключено к компьютеру USB-кабелем. Необходимо проверить то, насколько плотно шнур вставлен в гнезда входа, а затем проверить работу устройства и его «видимость» для системы.
- С помощью управляющей панели 3D-принтера запустить прогрев устройства до рабочей температуры. Удалить старый филамент из неразогретого принтера практически невозможно, не повредив при этом механизм.
- После того как принтер будет достаточно разогрет, следует осмотреть выходное отверстие экструдера на предмет видимых повреждений и чрезмерных подтеков, а также подготовить необходимые для смены катушки материалы и инструменты.
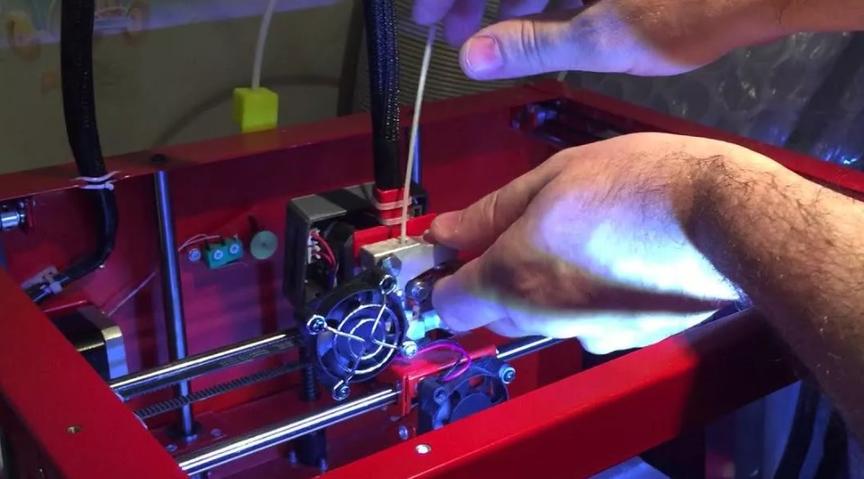
Как извлечь пластик?
При смене филамента большинство поломок происходит в момент удаления остатков старой пластиковой нити из рабочей головки экструдера.
ВАЖНО! Удаление остатков филамента можно производить только после того, как принтер достаточно нагреется. В противном случае рабочий механизм может быть поврежден, а качество печати заметно снизится.
Для того чтобы удалить нить из экструдера, потребуется:
- Включить нагрев 3D-принтера.
- Дождаться достижения необходимой температуры. Параметры температурного режима должны быть выставлены исходя из характеристик сменяемого и заправляемого материалов. Например, пластики ABS и PLA имеют разные температуры плавления, поэтом замену необходимо производить предельно быстро. При воздействии повышенной температуры PLA быстро деформируется и может забить сопло.
- Далее, если установленное программное обеспечение поддерживает функцию обратного хода, необходимо запустить эту опцию и дождаться выхода нити из соответствующего отверстия.
- Если софт не имеет функции обратного хода, необходимо вручную очистить канал, максимально близко к выходному отверстию обрезав старую нить и вставив новую.
- В ходе прогона пластик со старой катушки постепенно выйдет из сопла экструдера, и его место займет новый филамент.
ВАЖНО! В момент, когда старый материал во время прогона сменяется новым, рекомендуется отрегулировать температуру нагрева головки, исходя из характеристик нового пластика.
Замена пластика
Для того чтобы заменить старую пластиковую нить в экструдере на новый материал, необходимо:
- Удалить остатки старой нити.
- Перевести головку экструдера в режим «Обслуживание».
- Извлечь трубку канала, потянув ее вверх.
- Вытащить пруток филамента из рабочей головки экструдера, нажав на прижимной механизм и аккуратно потянув пластиковую нить вверх.
- Заправить конец пластиковой нити с новой катушки, ослабив воздействие прижимного механизма, и аккуратно надавив на конец прутка.
- Когда новая нить заправлена в подающий механизм, трубку канала необходимо вернуть в экструдер.
- Завершающий этап – протяжка филамента. Рекомендуется вывести от 30 до 50 единиц материала, прогрев принтер до необходимой температуры и сразу же удаляя выделяющийся материал. Осуществить это действие можно с управляющей панели, выбрав команду.
- Сигналом, говорящим о том, что замена пластиковой нити в 3D-принтере прошла успешно, станет однородность выделяемого материала и отсутствие потеков в процессе.
Возобновление работы
Для того чтобы возобновить работу после смены катушки с филаментом, необходимо вернуть 3D-принтер в исходное положение. Для этого потребуется повторно воспользоваться разделом управляющей панели RepetierHost и командой Home.
В том случае, если все действия были выполнены верно, печать может быть возобновлена.
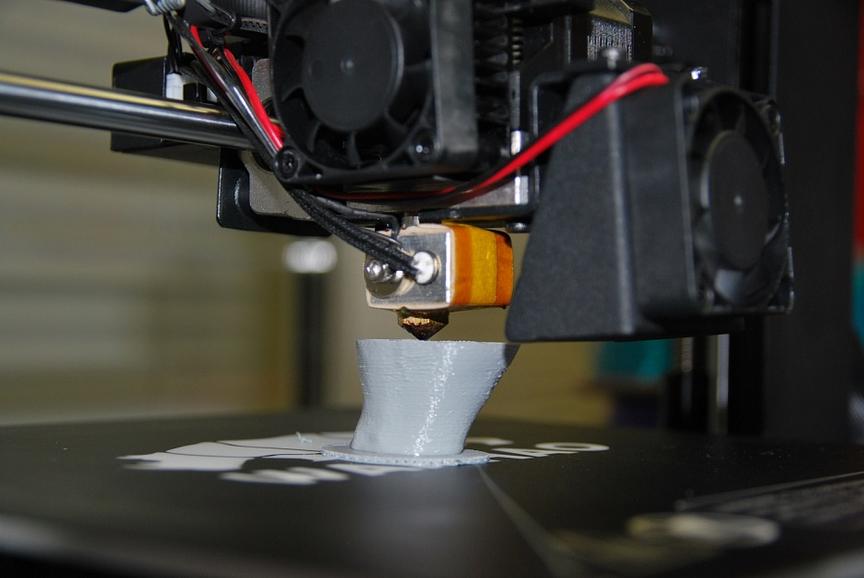
Технология 3D-печати открыла новые возможности для пользователей по всему миру. Но оборудование, позволяющее осуществлять трехмерную печать, требует тщательной настройки и грамотного обслуживания. Замена катушечного филамента – важный этап работы. При смене пластиковой нити необходимо четко следовать рекомендациям производителя. Это позволит избежать множества ошибок, которые могут происходить из-за неправильной смены пластика, и некачественной печати впоследствии.
How to Change & Load Filament on the Anycubic Mega S
If you want to change the filament on your Anycubic Mega S*, you need to follow a few steps.
To change the filament on the Anycubic Mega S, you must first heat up the nozzle. Only then can you remove the old filament. The extruder has a lever with which you can take the friction off the filament. Then you can push the filament in and out by hand.
How to do this in detail and what you have to pay attention to, you will learn in this step-by-step guide.
Table of Contents:
When to Change the Filament?
You have to change the filament whenever you want to use a different color or material.
It is also advisable to store the filament after each print if you do not want to print for several days. This way you protect it from moisture.
And then you have to change it even if it’s the same filament roll when you start printing again.
So if you want to remove your filament after a print or then reinsert it, you can also use this step-by-step guide by simply ignoring the relevant steps.
How to Change the Filament Step by Step
Step 1: Heat up the Nozzle
In order to remove the old filament, it must first be heated up in the nozzle.
If you don’t do this, a small amount of filament will stick in the nozzle and you won’t be able to pull out the old filament.
Therefore, you must first bring the nozzle to a temperature at which the filament melts.
You can do this in three different ways:
- You enter the temperature for the nozzle manually.
- You use the “Preheat” function for PLA or ABS. Of course, this only works for the filaments mentioned or those that have a similar melting temperature.
- Or you can go directly to the filament menu and press “Filament Out”. If the nozzle is still cold, the Mega S will tell you that it will automatically raise the temperature to melt the filament in the nozzle.
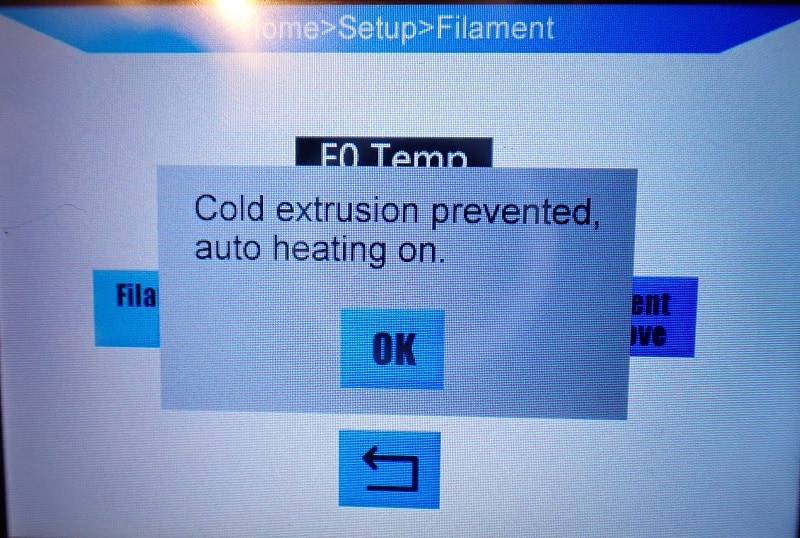
Step 2: “Filament Out” via Menu
Once the temperature at which the filament melts is reached, you can press “Filament Out” in the filament menu.
The extruder will now pull the filament out of the nozzle in the other direction.
The Anycubic Mega S will not stop pulling the filament out until you press “Stop”. You must let the extruder pull the filament out until you can see the end in the partially transparent tube above the print head.
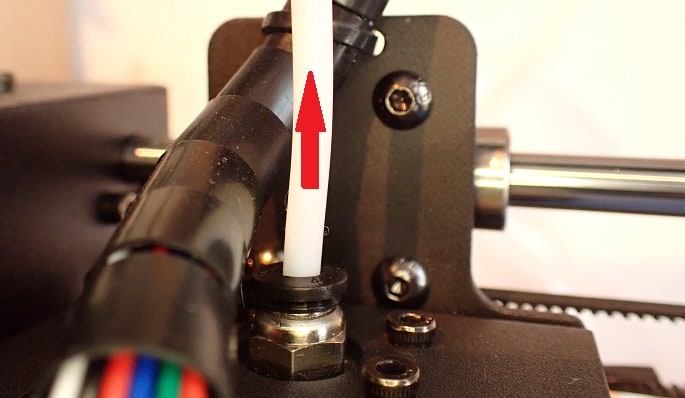
Step 3: Remove Old Filament
Once you can see the end of the filament in the tube, stop pulling it out through the extruder.
From here, you remove the filament by hand.
To do this, you must pull the lever on the extruder backwards to remove the friction on the filament in the extruder.
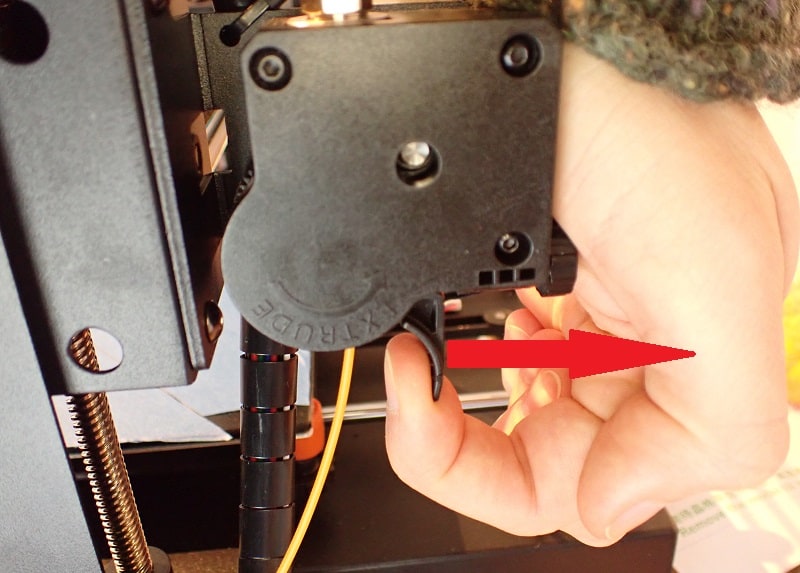
Now you can easily pull out the filament. Make sure that it does not get tangled on the filament spool. It is best if you roll up the spool a bit with your other hand in between.
This prevents the individual filament strands from getting tangled on the spool. Once the filament has come out of the extruder, all you have to do is pull it through the filament sensor.
If you want to use the old filament again, it is recommended to store it properly. The best way to do this is to use a suitable airtight plastic box with some silica gel*.
For my filament spools, I use this box* which pretty much fits any filament spools.
It’s big enough that you can still put a couple of silica gel bags on the bottom to remove the humidity.
If you want to know more about storage and the potential dangers of poor storage, you should check out this detailed guide to filament storage.
Step 4: Insert the New Filament
Now do step 3 the other way around. To insert the new filament, first place the spool on the spool holder and pull the filament end through the filament sensor.
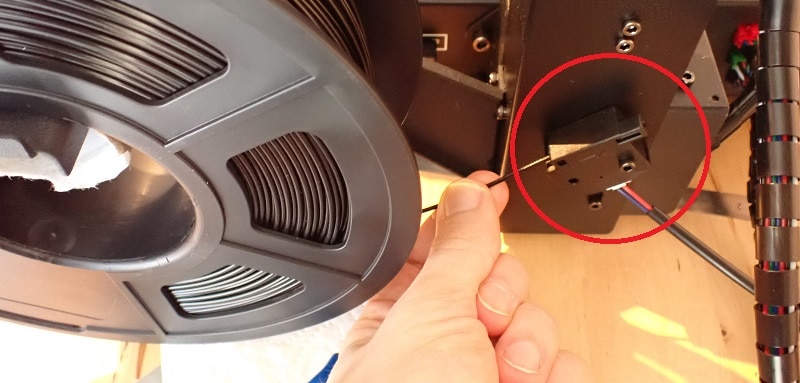
Make sure that the filament comes out from the bottom of the filament spool.
Now you can pull the lever on the extruder back and push the filament in until it stops at the nozzle.
You can therefore push the filament in as far as it will go.
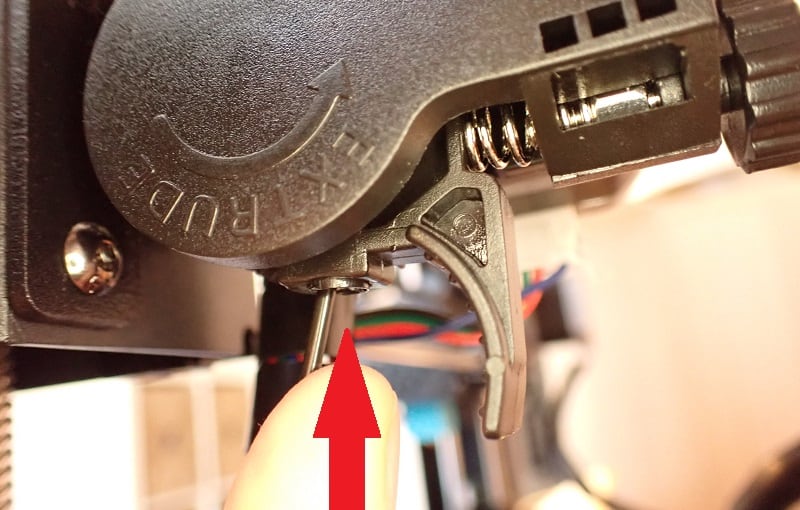
Step 5: “Filament In” via Menu
Once the filament is pushed all the way to the nozzle, you can press “Filament In” in the filament menu.
When the nozzle is no longer heated, the Mega S will automatically heat it up. The “Filament In” command will cause the extruder to push the filament through the nozzle until you press “Stop”.
I always extrude a few centimeters before I press “Stop” to get old filament residues out. If you use very different colors, e.g. first white and then black, it may take a little more filament until all residues are removed from the nozzle.
Once the extruded filament has a homogeneous color, you can press “Stop”.
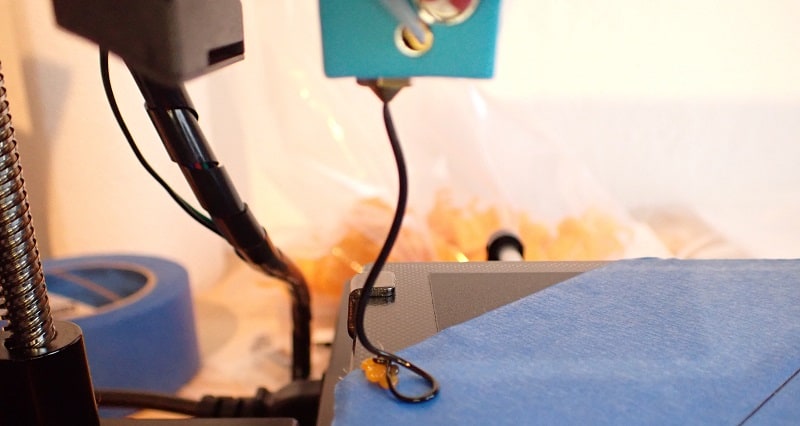 Changed from Orange to Black Filament
Step 6: Remove the Extruded Filament
Now that the filament is solid and you have stopped the extrusion, you can remove the filament that is hanging out of the nozzle.
You can use tweezers or a tissue for this.
Step 7: Start Printing or Let it Cool Down
Now the filament is ready for printing. You can also just let it cool down if you don’t want to start a print right away.
If you want to start a print immediately afterward and the nozzle remains warm until printing, it is possible that a little filament still flows out of the nozzle.
But that is not a big deal. For this reason, I print a Skirt by default, so that such filament residues are deposited elsewhere and not on my 3D object before the actual printing starts.
Related Questions
Which filaments can be used with the Anycubic Mega S?
With the Anycubic Mega S, you can print most standard filaments. These include PLA, ABS, PETG and TPU.
You cannot print somewhat more demanding filaments such as Nylon* with this printer. The hot end does not get warm enough for this.
How do I store filament correctly?
When storing filament, it is extremely important to protect it from moisture. So you need an airtight container to keep the humidity away from the filament.
It is also a good idea to pack silica gel* in this filament container. Silica gel removes moisture from the surrounding air and thus protects the filament from it.
There are also special storage boxes for filaments that do all this automatically and provide perfect storage. My favorite is this one on Amazon*.
What are the best settings for PLA on the Mega S?
As long as you’ve made sure your PLA is dry, all you need to do is use the correct slicer settings.
For the extruder temperature, 190 to 220 °C is a good window. You should start at 200 °C and then work your way to the optimum in 5-degree increments.
The temperature for the print bed is between 50 and 60 °C. If you are using a surface such as BuildTak or Blue Tape, you should increase the temperature slightly.
Как я меняю пластик
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Возможно, я один такой глупый, но дело вот в чем. Переход на PETG принес мне две новости, как водится, хорошую и плохую. Хорошая состояла в том, что я забыл о поисках адгезива, чтоб модель не отклеивалась. Плохая — пришлось также забыть и о простой замене пластика.
Раньше ведь как было: на нагретом принтере нажал на рычаг экструдера (у меня директ), дернул, поставил новую катушку, заправил филамент — и едем дальше. А вот первый же подобный эксперимент с PETG лично у меня закончился пробкой. И второй тоже. И, если память не изменяет, третий.
Понятное дело, я загрустил, но потом мой мощный интеллект подсказал очевидное, хотя и утомительное решение.
Шаг 1: откусываю старый филамент на входе в экструдер. Никаких скосов, как можно ровнее.
Шаг 2: подравниваю конец нового филамента.
Шаг 3: разогреваю сопло до рабочей температуры.
Шаг 4: вручную совмещаю концы и держу в таком положении одной рукой.
Шаг 5: в меню принтера двигаю мотор экструдера по направлению стола (направление печати).
В итоге новый пластик затягивается в термобарьер сразу за старым. Согласен, некрасиво, неудобно, но работает.
Ps. Здесь не искал, потому что есть подозрение что смену пластика и пробки обсуждали много. Будем считать меня чукчей-писателем, ладно?
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
МЕНЯЕМ ПЛЕНКУ В ВАННОЧКЕ | ANYCUBIC PHOTON MONO X
Небольшая предистория. Почистила принтер, залила смолу, закинула файл и запустила печать. Спястя время принтер издал странный звук. Т.к. такого раньше не было, я решила отключить печать и проверить все ли нормально.
Сняла крышку, открутила болты и сняла ванночку. Под ней меня ждал не очень приятный сюрприз в виде застывшей смолы на экране (как разбиралась с этим и к чему это привело — в одном из следующих постов).
Ясное дело, что пленка в ванночке протекала. Решив это проверитть, я слила смолу, промыла ванночку и залила туда воды. На первый взгляд — все было нормально. Но поставив ее на белый лист и слегка проведя пальцем по дну ванночки — на листе образовалось пятно от воды.
Фото пленки прилагаю ниже.


Да, выглядит страшно, знаю)
Но что поделать, это опыт, поэтому не грустим и приступаем к замене пленки. Весь процесс я снимала на камеру, поэтому будет подробная фото-инструкция. Ну если, конечно, она вам нужна)
1. Переворачиваем ванночку. Откручиваем большие болты.


2. Вытаскиваем рамку с пленкой. Саму ванночку откладываем. Так же, на этом моменте советую обработать всю ванночку спиртом, т.к. на ней могут быть части смолы.

3. Теперь остаются маленькие болты. Откручиваем их. Это не очень сложно, но муторно.


4. Открываем рамку. Достаем старую пленку. Тут ничего сложного нет)
Сразу прикладываю фото данной пленки — выглядит и правда страшно.


5. Достаем новую пленку. Снимаем защиту с нее.
Отличие от использованной видна невооруженным взглядом.

6. Вставляем новую пленку между частями рамки. Далее берем ножик любой и делаем надрезы в местах скрепления рамки. Так будет удобно вкучивать болты.


Пленка будет не в натяг. Не пугаемся этому, так и должно быть.

8. Отрезаем лишнее).

9. Теперь дело за малым. Вставляем рамку с пленкой в ванночку и посттепенно начинаем закручивать. Именно на этом этапе пленка начнем натягиваться.
Так же, тут советую не загручивать сразу на максимум. Лучше затянуть немного, выждать какое-то время и загрутитть уже до конца. Чтобы пленка точно не треснула.
Возможно, это предостережение лишнее, но я бы не рисковала).


Поздравляю, Вы справились с задачей! Пунктов много, но они не сложные. Так что, надеюсь, мой пост был полезным дляч Вас.
Если будут вопросы — задавайте в комментариях).
Так же, я печатаю и раскрашиваю модели на заказ. Подробнее тут — https://vk.com/kenya3d
пленка не треснет, крутите смело.
зачастую пленка идет бОльшего размера, чем нужно (так получается раз в 5 дешевле,чем покупать под нужную модель). поэтому перед началом монтажа и до снятия защитной пленки нужно положить пленку на подложку для резки,сверху положить рамку и по периметру обрезать лишнее ножом/скальпелем. после этого снять защитную пленку и начать установку.
отверстия под болты удобно протыкать толстым шилом.
Маска Чумного доктора
Покажу немного процесса изготовления клевых штук.
Творим мы не только предметы волшебного мира, но и реальной жизни (хоть и средневековой).
Поступил заказ: "А маску Чумного доктора можете?". А что не мочь-то. приступаем.


Пока печаталась основная часть маски, мы штудировали литературу о том, как реалистичнее маску покрасить, привести в полноценный вид. Ну и спали, конечно, печаталась маска почти сутки.


Выглядит основная часть как странный противогаз. Клюв печатали отдельно, из другого пластика. Так появилась птичья личность моего мужа.

Сильно не шлифовали, полимером не покрывали, поверхность маски была отдаленно похожа на кожу (ну, мне так показалось). Приступили к покраске. Залили черной матовой краской. Просушили, думаем, что делать дальше.

Над чем нужно работать: клёпки, глаза (глазницы?) В общем, очки. Ну и резинка, чтобы маску можно было крепить на голову.

Вот почти финальный результат, здесь, к сожалению, фотофиксации процесса не было. Линзы сделали из оргстекла, вырезав кружочки нужного диаметра из антиковидного ограждения с тех самых времён.
Покрыли эти кружочки автомобильной тонировкой. Серебристой краской вручную прошлись по клепкам и очкам.
следы сбоку — это огрехи крепления резинки шириной в 50мм. Посадили на клей и зажали специальными прицепами. Они и оставили след.

После финальной покраски пошли во двор делать фотосессию изделия.
К нам уже привыкли, после того, как я перчаткой Фредди Крюггера крутила детские качели на камеру, для запрещённой соцсети, нечто в плаще и в шлепках было просто ерундой).


После все было выложено в объявления, успешно продано, упаковано (спасибо местному "озон-зон-зону" за безвозмездно предоставленное невероятное количество пупырки и маленьких коробочек, и КБ за коробочки побольше). Маска уехала, если мне не изменяет память, в Стерлитамак. На всякий случай вложили в посылку запасные линзы.

Если встретите в Стерлике это чудо — погладьте клюв на удачу!)))
Превращаем 3D модель в настоящую скульптуру

Хочу поделиться некоторыми деталями своей работы в области использования ZBrush для создания скульптур из металла.


За последние несколько лет, я накопил определенный опыт работ такого рода. Но кроме коммерческих проектов, у меня не ослабевает интерес к литью разных объектов на базе моделей ZBrush которые я создаю.
Поэтому я решил отлить из латуни одну из работ, которую создал некоторое время назад и недавно обновил.
Латунь наряду с бронзой остается одним из самых популярных материалов для скульптурных объектов. Литье любой, даже мелкой вещи, из металла – это непростая задача требующая коллективных усилий. Особенно, если немного выйти за рамки «традиций» и активно использовать ZBrush и 3D-печать.
К счастью, у меня уже был определенный опыт сотрудничества с литейной мастерской, которая мне очень помогла в этом проекте.
Существует несколько способов создания мастер моделей для литья, включая использование выжигаемых смол для 3D принтера. Но я не стал изобретать ничего нового и использовал уже наработанный путь производства:
1) Я слепил желаемый объект в ZBrush. Фактически, расширил один из уже готовых проектов, которые я делал под литье.


2) Подготовил файл для 3D-печати и распечатал его на SLA-принтере дома) Размер модели составил 9 х 5,5 х 11 см. Модель была напечатана из двух отдельных частей.

3) Полученные модели были использованы для создания силиконовых форм, с помощью которых литейная мастерская и получила восковые модели для литья.


4) Восковые модели были использованы в традиционном литье «по выплавляемым моделям».

5) Затем получившаяся отливка была очищена, обработана и покрыта патиной. Вот и готово.


Процесс создания моделей в ZBrush для производство различных объектов, включая литье скульптур, вызывает у меня неподдельный интерес. Если будет возможность, то планирую отлить в металле целую серию вещей задизайненых в ZBrush. Подготовительная работа уже идет.
Буду рад найти единомышленников, которым тоже интересна данная сфера.
Почта для связи: digitalsculpts@yandex.ru
Фигурка дворфийки-барменши для днд
Доброго дня, мои дорогие. Мой путь в покрасе продолжается и недавно я попробовал красить фигурку для днд. Мне было жутко интересно попробовать покрасить именно небольшую миньку и после долгих поисков мой выбор упал на эту просто очаровательную барменшу.

Эта женщина легко подвинула все текущие покрасы
Я не задумываясь напечатал её и приступил к штудированию видео по покраске таких небольших минек. А пока загрунтовал её в чёрный цвет.

Нанести что-то наподобии прешейда и раскрасил в базовые цвета

Добавил немного цветов и тонов кожи

Ну а дальше началась боль любого новичка, нужно было покрасить глаза и о боже, я просто был живое соответствие мема

В целом я уже перестал считать, сколько раз я сводил и перекрашивал всё заново, надеюсь с опытом это дело будет полегче, я даже решил, что у меня замылился глаз и переключился на бочку

Но в итоге через несколько часов я получил такой результат с глазами

Приближать фотографию опасно для психики, я предупредил)
И финальный результат)


В целом я доволен итоговым результатом и надеюсь моя дворфийка станет крайне колоритной хозяйкой таверны для будущих игр)
Ну и конечно же я всегда рад послушать советы и комментарии, возможно я что-то упускаю и мне стоит сильно доработать какой-то аспект)
Приуныл

3D принтер: ANYCUBIC Photon Mono X 6K.
3D печать мастер моделей из фотополимера Harzlabs, INDUSTRIAL ABS.
Высота слоя 35 мкм.
3D моделирование, печать, литьё и роспись: amforma


Новый Гидралиск из Starcraft


ГАЗ-ВМ (НАТИ-ВМ) экспериментальный пикап повышенной проходимости. Сборка и доработка модели в масштабе 1:43
На очереди к воплощению ещё одна смоляная модель от мастерской «Чудотвороff» в 43-м масштабе, которую заботливо прислал мне в работу заказчик Е.
Из истории:
ГАЗ-ВМ (НАТИ-ВМ) — это советский опытный полугусеничный автомобиль повышенной проходимости со съёмным гусеничным движителем. Был создан в НАТИ на базе серийного автомобиля ГАЗ М-1 в 1937 году.
Опытные образцы ГАЗ-ВМ существовали в двух вариантах кузова: «фаэтон» и грузовой (пикап).Техническое решение реализации гусеничной тележки было идентичным автомобилям НАТИ-В3 (в дальнейшем — ГАЗ-60). Задние колёса с пневматическими шинами передавали посредством сцепления крутящий момент резиновой гусеничной ленте с металлическими накладками. Машина могла двигаться или полностью на колёсах, или на колёсах и гусеницах, или на гусеницах и смонтированных под передними колёсами лыжах. Однако, в серию автомобиль так и не пошёл. По итогам госиспытаний был выявлен ряд существенных замечаний, однако, с появлением полноприводного ГАЗ-61 дальнейшая доработка ГАЗ-ВМ стала нецелесообразнозной. В серию ВМ так и не пошёл.
В этот раз обойдёмся без доноров от Deagostini или НАП и будем работать с тем, что есть). А вот и сам набор для сборки:

В прошлые разы от сборки моделей мастерской «Чудотвороff» у меня, откровенно, дёргался глаз. Приезжали заготовки с колоссальным количеством дефектов на корпусных деталях (натёки смолы, заусенцы, поры, неровная геометрия и облой с толщину кузова) 😳.

В этот раз качество заготовок немного получше. Облой смолы тонкий (в виде плёнки) и легко отделяется от деталей острым лезвием. Поры на кузове, к сожалению, тоже имеются, но они минимальны. С этим работать куда приятнее))
Кстати, набор предлагает, как гусеничный вариант задней тележки, так и колёсный — на выбор.

Только хотел похвалить мастерскую за то, что ребятам удалось отлить и прозрачное остекление, как сразу увидел брак. Видите дыры на рассеивателях передних фар? Как вышла такая жесть? Но эта проблема решаема! Дальше всё увидите 🙂

Потихоньку, я обработал все детали из набора, осторожно удалив с них облой и заусенцы. А какие из них пойдут на сборку решится чуть позже, ведь, напомню, возможны 2 варианта!

Далее все детали были покрыты серым финишным грунтом с зернистостью 1500 от Mr.HOBBY.

К моменту окрашивания, заказчик определился с вариантом тележки и с выбором цвета кузова. Модель будет выполнена в цвете хаки и без гусениц, которые, кстати, оказались кривыми((. Возможно, в таком цвете этого автомобиля никогда и не существовало, но давайте включим фантазию и представим, что он всё-таки пошел в серию.
Окрашивание:
для кузова, элементов тележки, торпедо, переднего бампера и других навесных элементов я применил акриловую краску Н80 Khaki green (Mr.HOBBY);
для дивана и внутренней расшивки карт дверей — смесь красок: Н27 Tan и Н4 Yellow (Mr.HOBBY) + X-7 Red (Tamiya);
для донышка, руля и колёс в ход пошла краска Х-1 Black (Tamiya).
Далее был нанесен слой матового акрилового лака Н20 Flat clear (Mr.HOBBY), поверх него черная эмалевая смывка для выделения рельефа кузова (Tamiya) и, для защиты, ещё один слой лака.

Затем я выделил ручки дверей внутри салона и окрасил выхлопную систему. Тут я применил акриловую краску SM204 Super stainless 2 (Mr.HOBBY).
Перед сборкой пришлось рассверлить отверстия у всех колёс и подобрать из запаса стальную ось, которую будем сажать на суперклей.

А теперь немного дополним внешний вид модели. В CAD-системе были спроектированы:
Борт на грузовой кузов модели ГАЗ-ВМ;

Дополнительная защитная решётка спереди.

Детали были распечатаны на фотополимерном 3D-принтере Photon mono 4k от Anycubik из смолы Clear линейки ABS-LIKE RESIN+ в необходимом количестве.
Защитную решётку получилось распечатать только со второго раза, после проведения коррекции геометрии, а именно утолщения прутьев. К сожалению, тонкие элементы не всегда появляются адекватно, как бы модель не располагалась в пространстве.

Окрасим свежераспечатанные борта и защитную решётку в соответствующий цвет кузова и приступим к основной сборке нашего опытного вездехода.

Теперь, без заморочек, восстановим линзы рассеивателей передних фар. Технология очень проста: окрашиваем внутреннюю часть корпуса фар жидким хромом, а дальше наносим капельку всё той же фотополимерной смолы и засвечиваем под ультрафиолетом. Вот и весь фокус 😄

Заключение.
Ну вот и закончена очередная смоляная модель опытного автомобиля от мастерской «Чудотвороff». Моделька получилась занятной, даже несмотря на свой безгусеничный вариант воплощения.


А ещё мы снова доказали, что 3D-печать и фотополимерная смола — лучшие друзья моделиста, как в ремонте модели, так и в её улучшении 😉!
С уважением, Сержик Моделист.
"Как поднять бабла на 3Д печати?" или "Что делать если захотел свой бизнес с блэкджеком и 3Д принтером?"
Если кратко — идея шляпа и 80% таких начинаний заканчивается сувениркой для родственников и друзей. Сначала нужно думать и считать. А уже после этого я бы для начала все же попробовал продавать услуги конкурентов, коих сейчас не мало. Даже если вы на 5-10 заказов выйдете в ноль — вы получите неоценимый опыт общения с клиентом, пощупаете нюансы технологии и процесса поближе и поймете на самом деле надо ли вам это путешествие. Хотите подробнее — читайте дальше.

как заработать на 3д печати?
Из каких источников я об этом знаю?
Я занимаюсь инжинирингом и разрабатываю разные новые изделия для производства под заказ. И обмеры деталей и чертежи и 3Д моделирование. Периодически сталкивался с вопросом прототипирования и изготовления промежуточных образцов. Кроме того, у меня был свой принтер. Я печатал сам под заказ и мелочи для работы. Сегодня успешно подарил другу в мастерскую по ремонту разной техники. И эта дельта от anycubic работает успешно и по сей день. Кроме того, я общаюсь с коллегами и смотрю иногда по рынку — многие закрываются либо уходят в тень.

как заработать на 3Д печати?
С какими трудностями вы столкнетесь?
— качество полимеров может колебаться даже у одного производителя
— качество полимеров может падать при плохом его хранении
— брак печати и отходы (обычно это 7-20% от катушки)
— не все принтера работают тихо и с небольшими вибрациями (для квартиры это важно)
— подготовка модели и обработка требует времени и навыка
— клиент не всегда предоставляет корректную 3Д модель
— частенько клиент просит обмерить и напечатать копию одной шестерни- по трудозатратам это невыгодно, но как сопутствующая реклама при отсутствии заказов приемлемо
— скорость печати, до покупки прикинуть нужно сколько изделий вы можете и хотите печатать в сутки
— качество печати технологии — sla слишком дорого для технички но fdm более трудоемкая технология для сувенирки и каких-то декоративных изделий
— постобработка — зависит от технологии и требуемого результата, если вы хотите делать кастом для авто из пластика заводского качества, то возиться с fdm можно но дольше, геморней и требует дополнительных расходных материалов
— бюджетный принтер нужно кастомизировать чтобы повысить качество печати
Какие ошибки допускают чаще всего?
— нужно подбирать технологию печати именно для своего региона и потенциальных клиентов
— нужно изучить конкурентов и пообщаться с клиентами потенциальными
— в себестоимости нужно учитывать (цену пластика, % брака по результатам тестов, стоимость упаковки и доставки, стоимость электричества, стоимость самого полимера и цену расходников типа сопел и шестерен для подачи)
— в себестоимости нужно учитывать цену своего рабочего часа как печаткника/рекламщика/менеджера часто получается работать на обычной работе выгоднее на порядок без дополнительной головной боли
— еще нужно учитывать, что если мы работаем в белую — все должны платить налоги, фонды и т.д.
Так что по цифрам?
Пример на старых цифрах по РБ. В любом случае на каждый регион актуализируете сами с учетом вашей модели принтера и т.д.
1 кг катушка PLA — на 18.04.2022 стоит 60BYN. По рынку РБ цена 35-65 коп за 1 гр печати пластика. прикинем для минималки 35коп с катушки выходит 350р. Итого провернули сумму более чем х5. Казалось бы, все же верно и чаще всего так и считают — в этом одна из главных ошибок.
НО что еще мы должны учесть все то, что указано выше итого уже на данном этапе из 1000г х 15% на брак=850г умножим на 35коп получим 297 BYN. Отнимем свет с запасом примерно 10BYN на 1 катушку. Амортизация на типовые расходники примерно 15BYN/месяц в течении года без серьезного ремонта при обычном штатном режиме работы в 12часов в сутки. Итого 272BYN остается с катушки.
В среднем с 1 кг пластика выходит 10-15 изделий. Прикинем для 10 изделий доставку. По РБ выходит доставка около 5 BYN. Итого за 10 доставок вы отдаете 50BYN. На выходе у вас остается 272-50=222BYN.
После всего этого мы отнимаем себестоимость пластика в 60BYN итого остается чистыми 222-60=162BYN. И уже от этой прибыли считаем налог в 16% подоходный это минус 26. И вот мы добрались до той реальной суммы которую мы заработали это 136BYN почти в 2 раза мы вложения увеличили, верно? — НЕТ потому что есть еще ваши трудозатраты, и вот здесь уже нужно прикинуть что вы получаете на работе и можете получить с одним принтером, стоит ли оно того?
В каких случаях 3Д печать может реально приносить ощутимый доход?
Вариант 1 — вы работаете штучно в премиальном сегменте на свою аудиторию по одному из направлений:
— вы производите филамент
— вы делаете эксклюзивный кастом заводского уровня для авто/мото
— вы делаете эксклюзивный кастом заводского уровня для премиальной видеотехники
— вы делаете эксклюзивный кастом заводского уровня для премиальной мебели
— вы делаете эксклюзивный декор и арт объекты
— вы делаете эксклюзивный косплей под заказ
Вариант 2 — вы работаете в массмаркет но комплексно в связке*
— у вас парк принтеров хотя бы 2 FDM и 1SLA(фотополимерный принтер)
— у вас есть 3Д сканер либо доступ к нему
— у вас есть базовые простые технологии репликации для мелкосирийного производства — да первое время можно и у партнеров заказывать но под свою целевую аудиторию что-то должно быть (формовка пластика листового, литье в силикон полимеров и т.д.)
— у вас есть отдельный человек который занимается продвижением, рекламой и промо
— у вас есть отдельный человек который занимается технологией оборудованием и т.д.
*конечно это не обязательно все и сразу, но в таком виде это может приносить прибыль которая будет выше чет средняя зп по региону
В общем это конечно все личное мнение, буду рад услышать ваши мысли.
Сам оказываю услуги по инжинирингу и разработке новых изделий для производства. Консультирую по технологии и отвечу на интересующие вопросы. В моем блоге ВК я размещаю концепты, идеи и бесплатные проекты. А в канале в телеграм редко, но метко публикую интересные 3Д модели и чертежи изделий.
Открыт к сотрудничеству, рад общению с коллегами и рассмотрю любые предложения по сотрудничеству. Для связи пишите в телегу.